


چرا دستگاه برش لیزری سوراخ های گرد را گرد نمی کند؟
روش سنتی پانچ طلای استفاده از منگنه برای منگنه زدن ، با تکیه بر نیروی سخت خارجی است که مستقیماً روی سطح قطعه کار عمل می کند ، که احتمالاً باعث کاستی هایی از جمله دقت کم و سوراخ شدن بیشتر لبه می شود. با این حال ، ظهور فن آوری برش لیزری وضعیت محروم فعلی را تغییر داده است. بیشتر و بیشتر شرکت های پردازش انتخاب لیزر برای برش سوراخ های گرد را آغاز کرده اند. بخش پردازش صاف است و قطر را می توان در هر زمان تغییر داد. انعطاف پذیری عملیات بالا است ، اما پردازش مدرن دارد. این روش همچنین نیاز به یک اپراتور ماهر دارد. عملکرد نامناسب باعث ایجاد دایره های نامنظم می شود. Xiaobian و همه مشکلات احتمالی را مرتب می کنند.
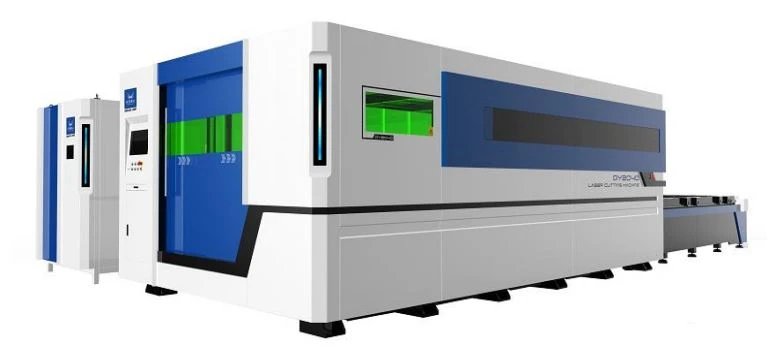
1. ممکن است شدت نور به درستی تنظیم نشده باشد و در انتها تصادفی رخ ندهد. به طور کلی ، تفاوت بین حداکثر شدت نور و حداقل شدت نور نباید بیش از 5٪ باشد و سرعت نباید خیلی سریع تنظیم شود. اگر خیلی سریع باشد ، ممکن است از فریم ها صرف نظر شود. ، نتیجه با هم تداخل ندارد.
2. سپس به سخت افزار نگاه کنید: آیا مشکلی در پرتو ، لنز ، نازل و غیره وجود دارد.
3. شل بودن موتور سروو یا سر برش را بررسی کنید.
4- فشار دمیدن مناسب نیست
در طی فرآیند دمیدن ، هنگامی که فشار هوا خیلی کم است ، در لبه ها خراشیدن سرباره و کربن شدن رخ می دهد و اگر فشار بیش از حد زیاد باشد ، سوراخ ها به راحتی می ترکند. بنابراین این نیاز به صنعتگر و ماشین دارد که باید کاملاً همکاری کنند و از تجربه برای انتخاب فشار مناسب هوا استفاده کنند تا سوراخ گرد بریده شده پرتر شود.
5. سوراخ گرد خیلی کوچک است
بهترین راه حل برای برش لیزر برای برش سوراخ های گرد نسبت سوراخ گرد 1: 1 است ، به این معنی که نسبت دیافراگم به ضخامت صفحه 1: 1 است. البته این نسبت به این معنی است که هرچه دیافراگم بزرگتر باشد ، کیفیت دایره نیز بالاتر است. سوراخ راحت تر است. در غیر این صورت ، وقتی انرژی دستگاه برش لیزر فیبر ناکافی است ، سوراخ های کوچک مستعد نقاط شکسته باقیمانده هستند و سوراخ های گرد گرد نیستند.
6. پارامترهای سرو موتور اشتباه است
سوراخ مدور گاهی بیضوی یا نامنظم به نظر می رسد. این مربوط به عدم تطابق حرکت محور XY است. علت مستقیم عدم تطابق حرکت محور XY تنظیم نادرست پارامترهای موتور سروو است. بنابراین ، کیفیت برش سوراخ های گرد نیز الزامات خاصی برای موتورهای سروو دارد.
7. خطای دقیق ریل راهنما و پیچ سرب منجر می شود
اگر خطای پارامتر سروو موتور بر کیفیت برش تأثیر بگذارد ، خطای دقت ریل راهنما و پیچ سرپیچی مستقیماً منجر به عدم رسیدن سوراخ گرد به حد انتظار می شود. این مربوط به قدرت سازنده دستگاه برش لیزر است. معمولاً برخی از کارخانه های کوچک مشتریان را فریب می دهند و می گویند که دقت دستگاه برش لیزر می تواند به 0.1 میلی متر برسد ، اما در واقع ، در روند عملیاتی واقعی ، کیفیت و اثر حفاری لیزر ضعیف خواهد بود. خوب ، بر ارزش افزوده محصول تأثیر می گذارد. بنابراین ، انتخاب دستگاه های برش لیزر با کیفیت و با مارک بزرگ بسیار ضروری است.
تمام این پارامترها برای تشخیص اینکه آیا دقت ، سرعت و سایر پارامترهای برش سوراخ دایره ای مطابق با الزامات استاندارد هستند ، استفاده می شوند و برای تشخیص کیفیت ماشین برش لیزری خریداری شده کافی هستند. بنابراین هنگام خرید دستگاه برش لیزر حتماً چشمان خود را باز نگه دارید
چهار عامل موثر بر دقت برش دستگاه برش لیزر فیبر
1 ، اندازه تجمع لیزر ژنراتور لیزر: اگر بعد از جمع شدن ، لکه نوری کوچکتر باشد ، دقت برش بیشتر است و شکاف بعد از برش نیز کمتر است. این نشان می دهد که دستگاه برش لیزر فیبر از دقت بالا و کیفیت خوبی برخوردار است. اما پرتو نوری که توسط لیزر ساطع می شود مخروطی است ، بنابراین شکاف بریده شده نیز مخروطی است. در این شرایط هرچه ضخامت قطعه کار بیشتر باشد ، دقت کمتری خواهد داشت ، بنابراین شکاف بزرگتر خواهد بود.
2 ، دقت میز کار: اگر دقت میز کار دستگاه برش لیزر فیبر بالا باشد ، دقت برش نیز افزایش می یابد. بنابراین ، دقت میز کار نیز فاکتور مهمی برای اندازه گیری دقت ژنراتور لیزر است.
3 ، پرتو لیزر به یک مخروط متراکم می شود: هنگامی که دستگاه برش لیزر فیبر برش می یابد ، پرتو لیزر به سمت پایین مخروطی می شود. در این زمان ، اگر ضخامت قطعه کار برش بیشتر باشد ، دقت برش کاهش می یابد و شکاف برش بیشتر خواهد شد. .
4 ، مواد برای برش متفاوت است: همچنین بر دقت دستگاه برش لیزر فیبر تأثیر می گذارد. در همین وضعیت ، دقت دستگاه برش لیزر الیاف برای برش فولاد ضد زنگ و آلومینیوم متفاوت خواهد بود ، دقت برش فولاد ضد زنگ بالاتر و سطح برش نرم تر خواهد بود.