


برخی از دانش اولیه برش لیزری
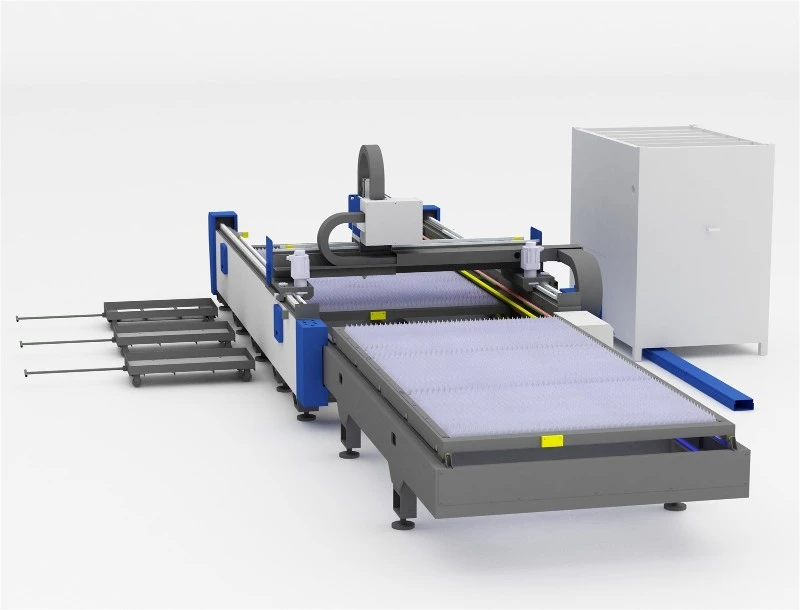
در اوایل دهه 1970، لیزر برای اولین بار برای برش استفاده شد. در تولیدات صنعتی مدرن، برش لیزری بیشتر در ورق فلز، پلاستیک، شیشه، سرامیک، نیمه هادی ها، منسوجات، پردازش مواد چوب و کاغذ استفاده می شود.
برش لیزری
هنگامی که پرتو لیزر متمرکز بر روی قطعه کار می تابد، ناحیه روشن شده به شدت گرم می شود تا مواد ذوب یا تبخیر شوند. هنگامی که پرتو لیزر به قطعه کار نفوذ می کند، فرآیند برش آغاز می شود: پرتو لیزر در امتداد خطوط حرکت می کند در حالی که مواد را ذوب می کند. معمولاً از یک جت استریم برای دمیدن مذاب از محل برش استفاده می شود و یک شکاف باریک تقریباً به اندازه پرتو لیزر متمرکز بین بخش برش و قاب ایجاد می شود.
برش شعله
برش شعله یک فرآیند استاندارد برای برش فولاد کم کربن است که از اکسیژن به عنوان گاز برش استفاده می شود. اکسیژن تا 6 بار تحت فشار قرار می گیرد و به داخل برش دمیده می شود. در آنجا، فلز گرم شده با اکسیژن واکنش می دهد: شروع به سوختن و اکسید شدن می کند. واکنش شیمیایی مقدار زیادی انرژی (حداکثر پنج برابر انرژی لیزر) آزاد می کند تا به پرتو لیزر در برش کمک کند.
برش فیوژن
برش ذوب یکی دیگر از فرآیندهای استانداردی است که هنگام برش فلز استفاده می شود. همچنین می توان از آن برای برش مواد قابل ذوب دیگر مانند سرامیک استفاده کرد.
گاز نیتروژن یا آرگون به عنوان گاز برش استفاده می شود و فشار گاز 2 تا 20 بار از طریق برش دمیده می شود. آرگون و نیتروژن گازهای خنثی هستند، به این معنی که با فلز مذاب در برش واکنش نشان نمیدهند و به سادگی آن را به سمت پایین میبرند. در عین حال، گاز بی اثر می تواند لبه برش را از اکسیداسیون هوا محافظت کند.
برش هوای فشرده
همچنین می توان از هوای فشرده برای برش ورق فلز استفاده کرد. فشار هوا تا 5 تا 6 بار برای دمیدن فلز مذاب در برش کافی است. از آنجایی که تقریبا 80 درصد هوا از نیتروژن است، برش هوای فشرده اساساً برش ذوب است.
برش با کمک پلاسما
اگر پارامترها به درستی انتخاب شوند، ابرهای پلاسما در برش برش ذوب به کمک پلاسما ظاهر می شوند. ابر پلاسما از بخار فلز یونیزه شده و گاز برش یونیزه شده تشکیل شده است. ابر پلاسما انرژی لیزر CO2 را جذب می کند و آن را به قطعه کار تبدیل می کند و اجازه می دهد انرژی بیشتری با قطعه کار جفت شود و مواد سریعتر ذوب شوند و در نتیجه برش سریعتر انجام شود. بنابراین به این فرآیند برش، برش پلاسما با سرعت بالا نیز می گویند.
ابرهای پلاسما در واقع نسبت به لیزرهای جامد شفاف هستند، بنابراین برش ذوب به کمک پلاسما فقط با لیزرهای CO2 قابل انجام است.
برش گاز
برش گازی باعث تبخیر مواد و به حداقل رساندن اثر حرارتی بر روی مواد اطراف می شود. این را می توان با استفاده از لیزرهای CO2 مداوم برای پردازش مواد با تبخیر حرارت کم و جذب بالا، مانند فیلم های پلاستیکی نازک و مواد غیر ذوب مانند چوب، کاغذ و فوم به دست آورد.
لیزرهای پالسی اولتراکوتاه امکان اعمال این روش را بر روی مواد دیگر فراهم می کند. الکترون های آزاد موجود در فلز، لیزر را جذب کرده و به شدت گرم می شوند. پالس های لیزر با ذرات مذاب و پلاسما واکنش نشان نمی دهند و ماده مستقیما تصعید می شود و زمانی برای انتقال انرژی به شکل گرما به مواد اطراف باقی نمی ماند. هنگامی که پالس پیکوثانیه مواد را از بین می برد، هیچ اثر حرارتی آشکاری وجود ندارد، هیچ ذوب و ایجاد سوراخی وجود ندارد.
پارامترها: فرآیند را تنظیم کنید
پارامترهای زیادی بر فرآیند برش لیزری تأثیر میگذارند که برخی از آنها به عملکرد فنی لیزر و ماشین ابزار بستگی دارد، در حالی که برخی دیگر متغیر هستند.
درجه قطبی شدن
درجه پلاریزاسیون نشان می دهد که چند درصد از نور لیزر تبدیل شده است. درجه معمولی قطبش حدود 90٪ است. این برای یک برش با کیفیت بالا کافی است.
قطر کانونی
قطر کانونی بر پهنای برش تاثیر می گذارد و با تغییر فاصله کانونی آینه فوکوس می توان آن را تغییر داد. قطر کانونی کوچکتر به معنای برش باریکتر است.
موقعیت تمرکز
موقعیت فوکوس قطر پرتو و چگالی توان روی سطح قطعه کار و همچنین شکل برش را تعیین می کند.
قدرت لیزر
قدرت لیزر باید با نوع پردازش، نوع ماده و ضخامت مطابقت داشته باشد. توان باید به اندازه ای زیاد باشد که چگالی توان روی قطعه کار از آستانه ماشینکاری فراتر رود.
حالت کار
حالت پیوسته عمدتاً برای برش پروفیل های استاندارد مواد ماشین کاری شده در اندازه های میلی متر تا سانتی متر استفاده می شود. به منظور ذوب سوراخ یا ایجاد یک پروفایل دقیق، از لیزر پالسی فرکانس پایین استفاده می شود.
سرعت برش
قدرت لیزر و سرعت برش باید با یکدیگر مطابقت داشته باشند. برش خیلی سریع یا خیلی آهسته منجر به افزایش زبری و ایجاد سوراخ می شود.
قطر نازل
قطر نازل میزان جریان و شکل گاز خروجی از نازل را تعیین می کند. هرچه مواد ضخیم تر باشد، قطر جت گاز بیشتر می شود و به همین ترتیب، قطر دهانه نازل نیز باید افزایش یابد.
خلوص و فشار گاز
اکسیژن و نیتروژن اغلب به عنوان گازهای برش استفاده می شود. خلوص و فشار گاز بر اثر برش تاثیر می گذارد.
هنگامی که از برش شعله اکسیژن استفاده می شود، خلوص گاز باید به 99.95٪ برسد. هرچه صفحه فولادی ضخیم تر باشد، فشار گاز مصرفی کمتر می شود.
هنگام استفاده از برش مذاب نیتروژن، خلوص گاز باید به 99.995٪ (در حالت ایده آل 99.999٪) برسد و فشار هوای بالاتر هنگام ذوب و برش صفحات فولادی ضخیم مورد نیاز است.
لیست پارامترهای فنی
در مرحله اولیه برش لیزری، کاربران باید تنظیمات پارامترهای پردازش را خودشان از طریق اجرای آزمایشی تعیین کنند. پارامترهای ماشینکاری بالغ اکنون در واحد کنترل سیستم برش ذخیره می شوند. برای هر نوع ماده و ضخامت، داده های مربوطه وجود دارد. برگه اطلاعات فنی این امکان را فراهم می کند تا حتی برای افرادی که با این فناوری آشنایی ندارند، تجهیزات برش لیزری را به آرامی کار کنند.
عوامل ارزیابی کیفیت برش لیزری
معیارهای زیادی برای تعیین کیفیت لبه های برش لیزری وجود دارد. معیارهایی مانند شکل خار، افسردگی، دانه را می توان با چشم غیر مسلح قضاوت کرد. عمود، زبری و عرض برش توسط ابزارهای مخصوص اندازه گیری می شود. رسوب مواد، خوردگی، نواحی متاثر از حرارت و تغییر شکل نیز عوامل مهمی در اندازه گیری کیفیت برش لیزری هستند.
چشم انداز گسترده
موفقیت مداوم برش لیزری با اکثر روش های پردازش دیگر دشوار است. این روند امروز نیز ادامه دارد. در آینده، چشم انداز کاربرد برش لیزری بیشتر و گسترده تر خواهد شد.